ARTICLE / 2026-08-31
重庆恒凡达建筑工程:钢结构工程焊接工艺与质量管控要点解析
钢结构工程的焊接质量,往往决定了整个建筑物的安全底线。在重庆这样的山地城市,钢结构建筑既要应对复杂的荷载条件,又要经受潮湿多雨的气候考验,焊接工艺的把控难度远高于平原地区。很多项目在竣工验收时暴露出的焊缝裂纹、气孔、未熔合等问题,根源其实都在焊接过程的细节管理上。
行业现状:焊接质量为何成为“老大难”?
从我们参与过的多个建筑工程和市政工程项目来看,焊接质量参差不齐是行业普遍痛点。一方面,部分施工队伍对标准规范执行不到位,CO₂气体保护焊的防风措施形同虚设;另一方面,焊材管理混乱,烘干温度和时间不达标,直接导致焊缝氢致裂纹频发。尤其在桥梁、场馆等大跨度钢结构工程中,一条不起眼的焊缝缺陷,在长期动载作用下就可能扩展为致命损伤。
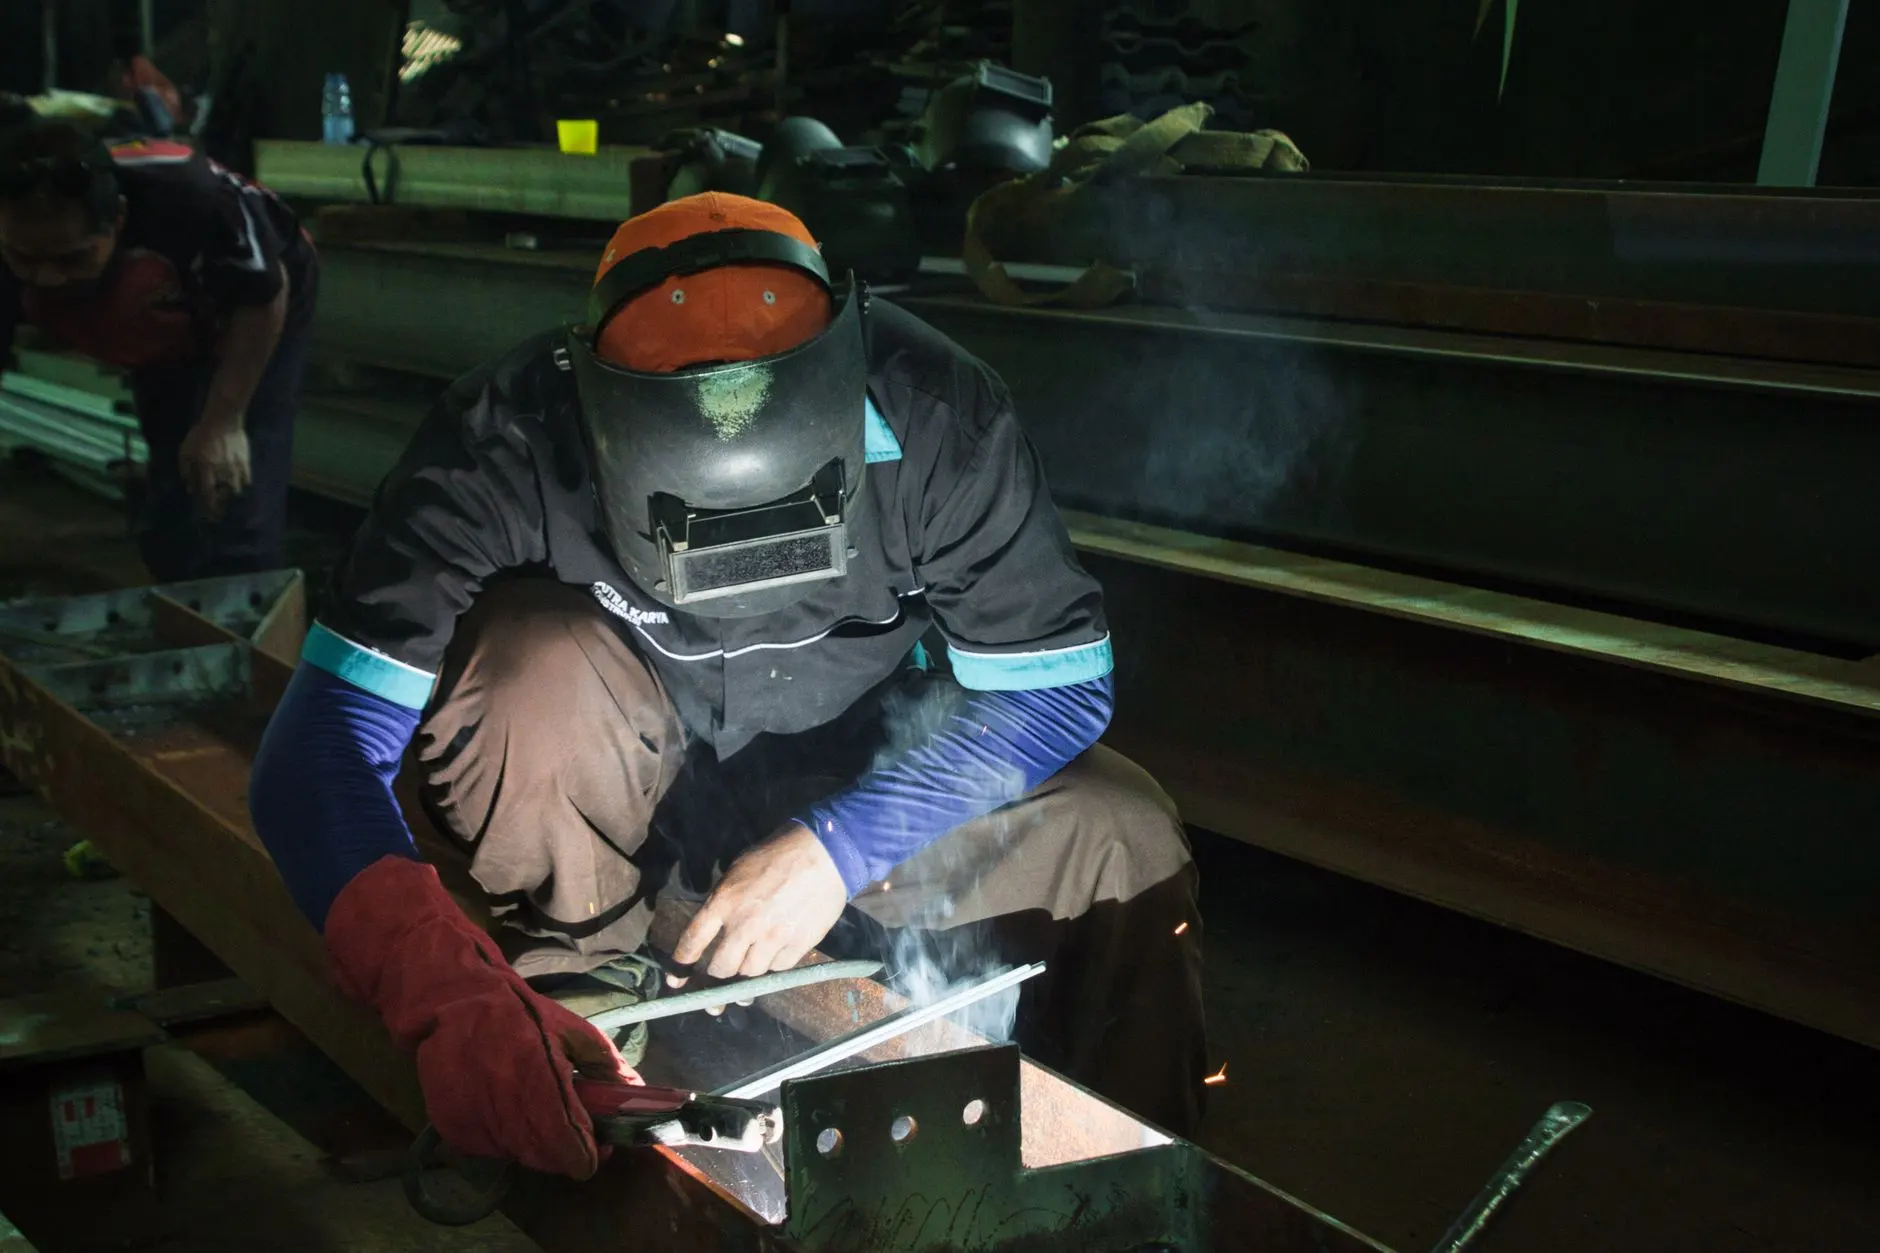
更值得警惕的是,不少项目过度依赖超声波探伤等事后检测,却忽视了焊接过程的前置控制。焊缝返修不仅增加成本,反复加热还会恶化母材热影响区的组织性能,形成越修越差的恶性循环。
核心技术:从“焊得上”到“焊得好”
重庆恒凡达建筑工程有限公司在多年钢结构工程实践中,总结出一套行之有效的质量控制体系。首先是焊前预热与层间温度管控,针对重庆冬季湿度大的特点,我们要求Q345B及以上材质必须采用履带式加热板进行预热,预热温度控制在100~150℃,并用红外测温枪逐道检测。
其次是焊接参数的精细化设定。以常用的埋弧焊为例,电流、电压、焊接速度三者的匹配关系必须通过工艺评定确定,不能照搬手册数据。我们在渝北某物流园项目中,通过调整焊接电流从620A降至560A,成功将厚板对接的角变形量控制在2mm以内,远优于规范允许的4mm。
- 焊材管理:焊条按牌号分类存放,烘干温度严格执行(E5015:350℃×1h),领用后放入保温筒,超过4小时未用完必须回收重新烘干。
- 环境控制:露天作业时风速超过2m/s必须搭设防风棚,湿度大于80%时停止焊接,必要时采用氧-乙炔焰烘烤除湿。
- 焊缝标识:每位焊工在焊缝附近打上唯一钢印编号,实现质量责任可追溯。
这些细节看似简单,但在实际工地环境下坚持执行并不容易。我们为此配备了专职焊接质检员,每道工序实行“自检+互检+专检”三检制,并留存完整的影像记录。
选型指南:不同场景下的焊接工艺匹配
并非所有钢结构工程都适合同一种焊接方式。装饰装修中的轻型钢构(如玻璃幕墙龙骨、旋转楼梯)构件截面小、空间受限,更适合手工电弧焊或氩弧焊,热输入易控制,变形小;而重工业厂房、大跨度的市政工程桥梁则优先选用埋弧焊和电渣焊,效率高且焊缝成型美观。
对于地基基础中的钢管桩、格构柱等埋入式构件,由于后期不可见,防腐和焊缝密实度要求更为苛刻。我们建议采用全熔透焊缝,并增加一道煤油渗漏试验,确保万无一失。选型时还要考虑焊材与母材的匹配原则,高强度钢(如Q420)必须选用低氢型焊材,防止冷裂纹。
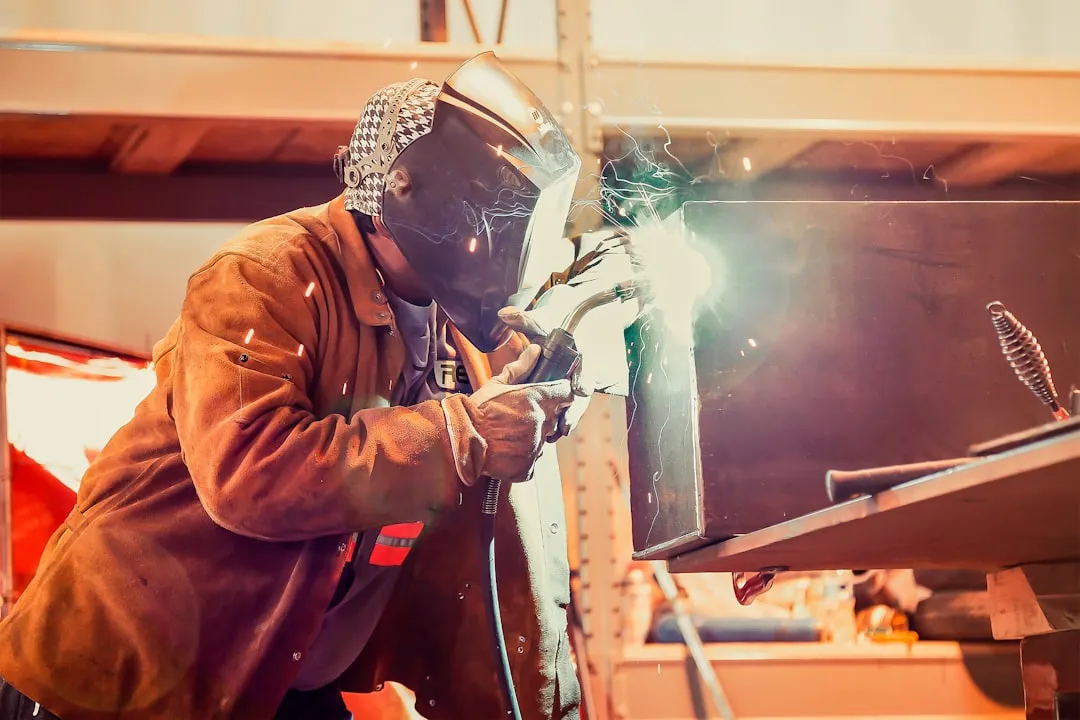
从应用前景来看,随着装配式建筑政策的持续推进,钢结构工程在住宅、学校、医院等领域的渗透率将显著提升。机器人焊接、数字化探伤等智能化技术也在逐步普及,但无论技术如何演进,人对工艺的敬畏和对标准的坚守,始终是质量管控不可替代的核心。重庆恒凡达建筑工程有限公司愿与行业同仁一道,把每一道焊缝都做成经得起时间检验的精品。