ARTICLE / 2026-08-29
重庆恒凡达建筑工程公司浅析钢结构工程焊接工艺与质量控制要点
在钢结构工程领域,焊接质量直接决定了建筑主体的安全性与耐久性。重庆恒凡达建筑工程有限公司在多年承接建筑工程、市政工程及钢结构工程项目中,积累了一套行之有效的焊接工艺管控经验。今天,我们就从技术实操层面,聊聊钢结构焊接中那些容易被忽视却至关重要的细节。
焊接工艺评定的前置逻辑
很多项目在开工前只做形式上的工艺评定,但真正的控制要点在于**模拟现场最不利工况**。我们要求评定试件的坡口角度、组对间隙、预热温度必须与现场实际施工条件完全一致,而非照搬标准推荐值。例如在重庆地区夏季高温高湿环境下,焊条烘干温度需从常规的350℃提升至380℃,并缩短保温时间,否则药皮极易吸潮导致焊缝气孔。
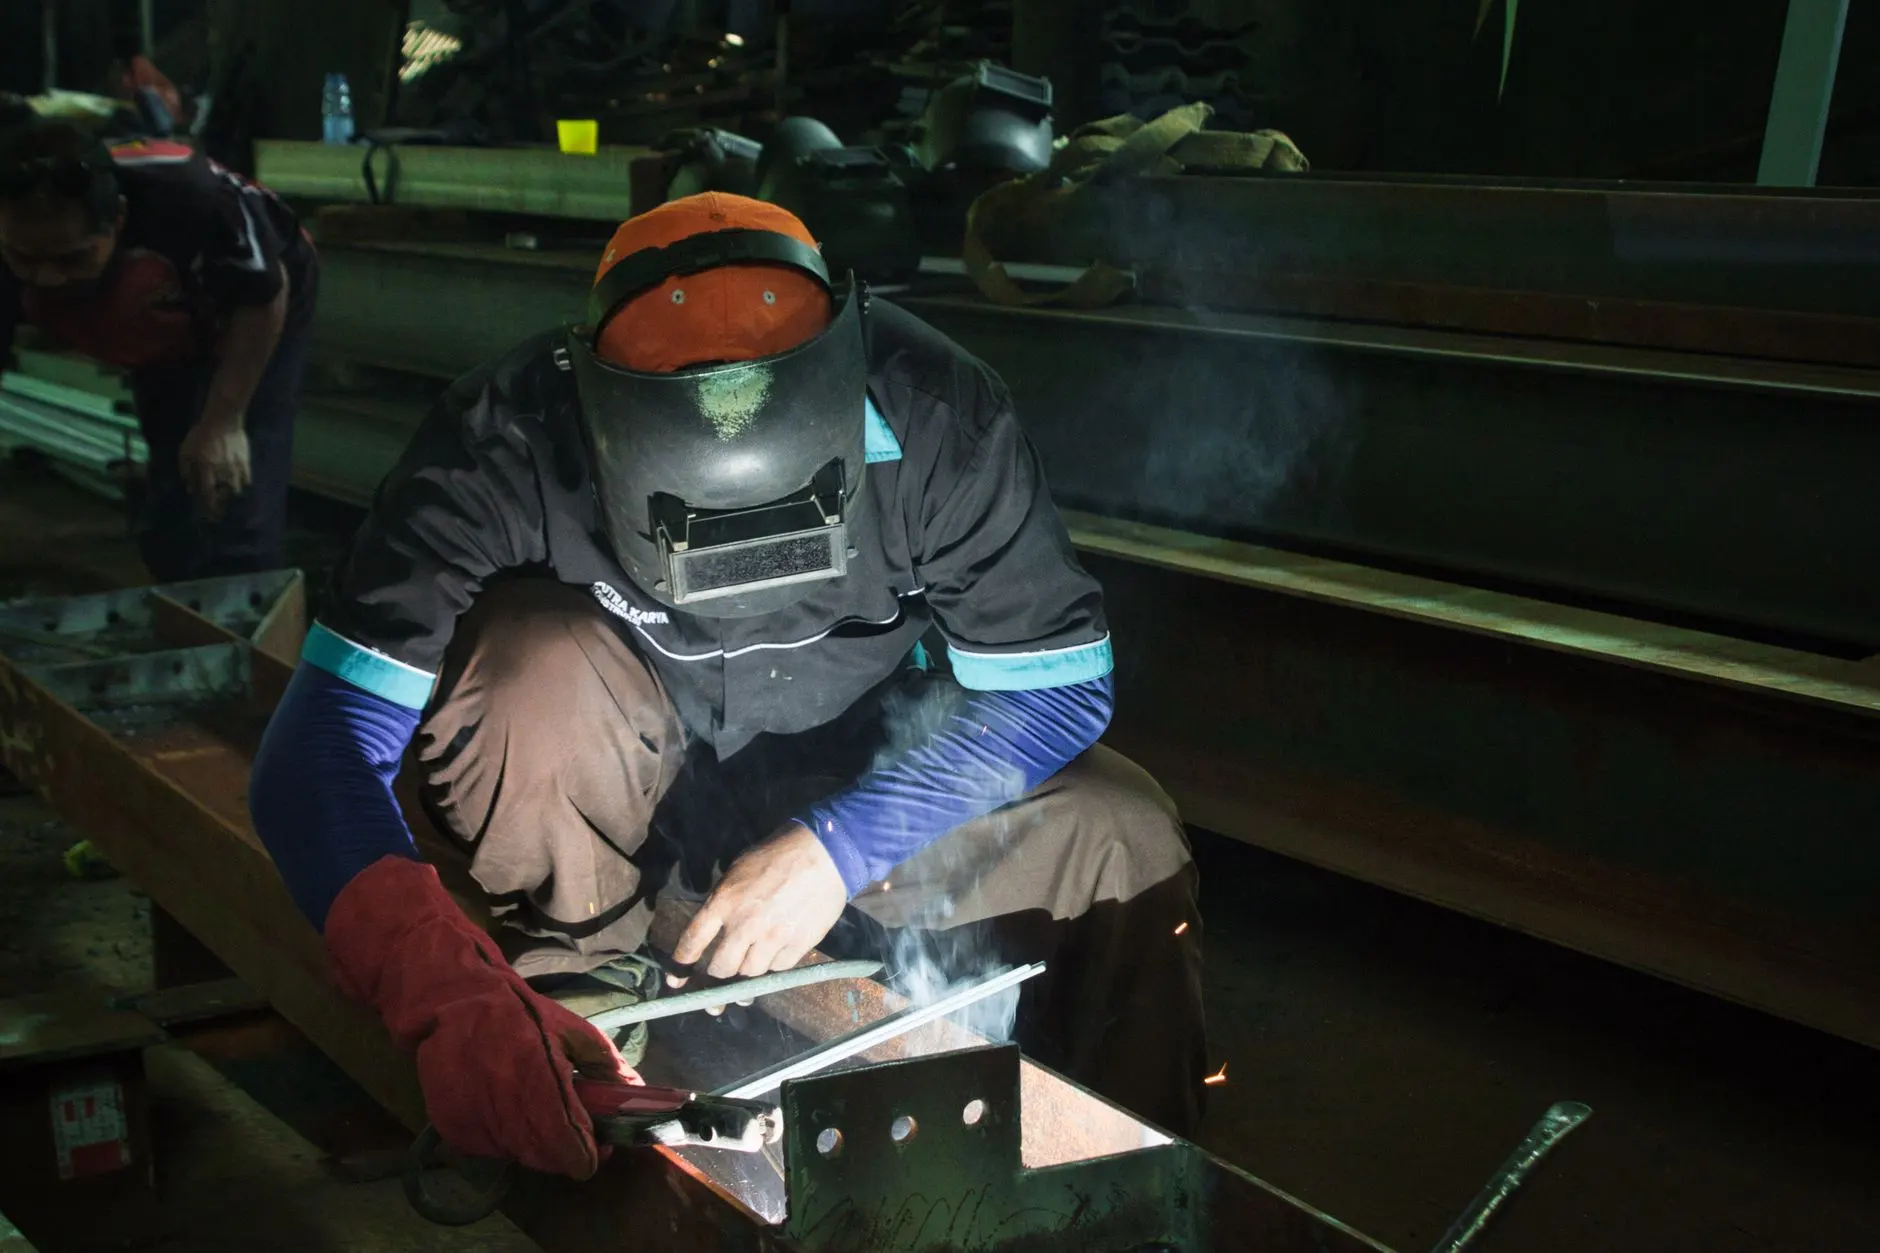
关键控制参数与常见缺陷的关联
焊接电流、电压、焊接速度这三者的匹配关系,往往决定了焊缝成形质量。根据我们近五年的项目数据统计,在厚度20mm以上的Q345B钢板对接焊中,若采用CO₂气体保护焊,电流控制在260-300A、电压29-32V区间时,焊缝冲击韧性合格率可稳定在97%以上。而一旦电压超过35V,飞溅率会急剧上升,同时熔敷金属的扩散氢含量超标风险增加,这是导致延迟裂纹的主要诱因。
- 层间温度控制:厚板多层多道焊时,层间温度不得超过250℃,否则会显著降低热影响区冲击韧性,实测值可能从34J骤降至18J。
- 焊后消氢处理:对于拘束度大的节点,即使设计未要求,我们也坚持在200-250℃下保温2小时,这一做法将冬季施工的冷裂纹发生率降低了80%以上。
- 反面清根质量:碳弧气刨后必须用角磨机打磨至露出金属光泽,残留的渗碳层深度超过0.5mm时,极易在UT检测时形成伪缺陷波,造成误判。
从一次市政桥梁加固项目中得到的教训
去年我们承接的一个市政工程桥梁加固项目,原设计采用贴板焊接补强。现场检测时发现,部分仰焊位置的焊缝余高达到了4mm,远超规范的2mm上限。经分析,是焊工为避免仰焊熔池下坠而刻意压低焊枪角度所致。我们随即调整了操作手法,改用小电流快速焊,并增加一道盖面层,问题立刻得到解决。这个案例说明,**焊接工艺不是一成不变的教条,而是需要根据实际工况灵活调整的系统工程**。
无损检测与返修策略的配合
在装饰装修与地基基础交叉作业的复杂环境中,钢结构焊缝的无损检测时机同样关键。我们规定UT检测必须在焊后48小时进行,目的就是为了让延迟裂纹有足够的时间萌生。若发现超标的根部未熔合,返修时严禁在原缺陷位置直接补焊,必须将缺陷段完全刨除并延伸至两端各50mm的完好区域,否则二次返修率会高达40%。
从建筑工程到市政工程,从常规钢结构到异形装饰骨架,焊接工艺的核心始终是“人机料法环”的协同控制。重庆恒凡达建筑工程有限公司始终认为,质量不是检验出来的,而是通过每一道工序的精准控制做出来的。希望以上技术细节能对同行有所启发,也欢迎行业同仁在具体项目执行中与我们探讨交流。